|
Perrin J, Corre T, Schulz O, et al. Fracture and fatigue crack growth in AA-6060 aluminium recycled by direct hot extrusion of chips[J]. Materials Science and Engineering: A, 2026, 973: 150661.
Perrin, Jason, et al. "Fracture and fatigue crack growth in AA-6060 aluminium recycled by direct hot extrusion of chips." Materials Science & Engineering A 973 (2026): 150661. (): .
Perrin, J., Corre, T., Schulz, O., & Huneau, B. (2026). Fracture and fatigue crack growth in AA-6060 aluminium recycled by direct hot extrusion of chips. Materials Science & Engineering A, 973, 150661., .
背景简介
在“双碳”目标与制造业绿色转型背景下,如何实现铝合金废料的高效循环利用已成为轻金属材料领域的重要研究方向。传统铝合金回收主要依赖重熔工艺,相较于原铝生产,其能耗与二氧化碳排放可降低约95%。然而,对于机加工产生的铝屑而言,由于其比表面积大、表面氧化程度高,重熔过程中易发生显著氧化与烧损,最终材料利用率仅约54%。相比之下,固态再生(Solid State Recycling,SSR)通过省去熔化环节,可将约95%的铝屑直接转化为再生产品,在降低材料损耗和制造能耗方面展现出显著优势。直接热挤压是实现铝屑固态再生的重要技术路径。在高温高压作用下,铝屑可被压实并实现界面焊合,但其表面氧化膜破碎后仍可能以氧化物夹杂形式残留,并形成沿挤压方向分布的先前铝屑边界(Prior Chip Boundaries,PCBs)。这些特殊界面会影响裂纹萌生与扩展路径,进而导致材料断裂行为和疲劳性能呈现明显的方向依赖性。已有研究主要聚焦于再生材料的拉伸、剪切性能及疲劳寿命,而针对其断裂抗力与疲劳裂纹扩展行为的系统研究仍较为有限。
基于此,法国南特大学与德国多特蒙德工业大学研究团队以AA-6060铝屑固态再生材料为对象,并以相同挤压及热处理条件下制备的铸锭材料作为对照,系统考察不同裂纹扩展取向下的准静态断裂与疲劳裂纹扩展行为,为揭示PCBs对再生铝合金损伤与失效机制的影响提供了新的实验依据。
成果介绍
(1)建立了从铝屑制坯、直接热挤压到T6热处理的再生工艺,并确认铝屑获得了连续焊合。研究采用干铣方式制备AA-6060铝屑,室温分层压实成直径95 mm、长度76 mm的坯料,平均密度约为铸态铝的80%。坯料在550 ℃预热2 h后,以450 ℃模具和1 mm/s冲头速度挤压成20 mm×5 mm矩形型材,挤压比为88.25。数值计算显示,型材截面中心处的最小焊合质量因子为0.93;随后实施550 ℃×1 h固溶、水淬、90 ℃×5 h预时效和185 ℃×8 h人工时效,获得T6状态(图1)。
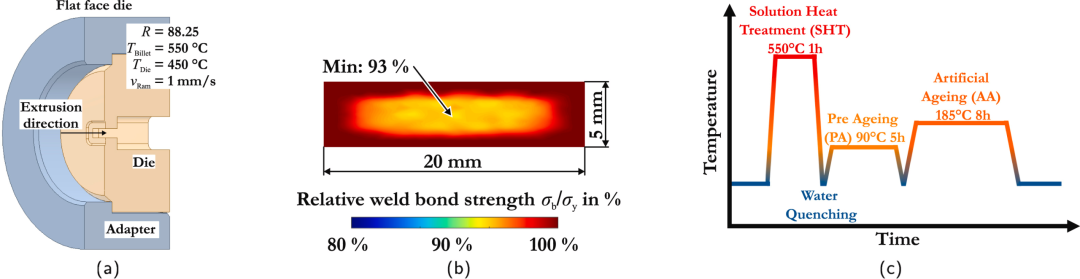
图1 (a)直接热挤压采用的平面模具;(b)型材截面内计算得到的焊合质量因子;(c)挤压后T6析出强化热处理制度
为识别裂纹扩展方向的影响,研究从型材中切取紧凑拉伸(Compact Tension,CT)试样。T取向试样的裂纹横向于挤压方向扩展,L取向试样的裂纹沿挤压方向、顺PCBs扩展。铸锭基准材料与铝屑再生材料分别设置T、L两种取向,共形成cast-T、cast-L、chip-T和chip-L四组条件。试样尺寸、取样位置和PCBs介观组织的示意关系见图2。
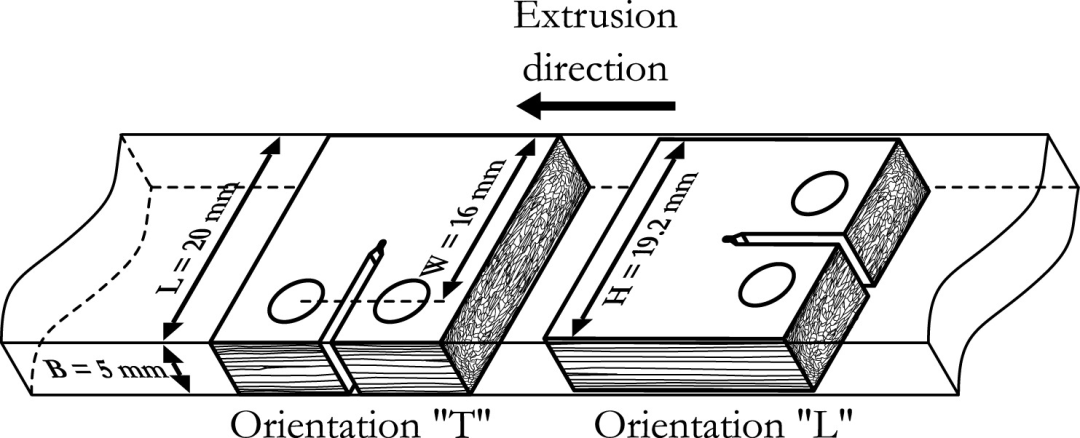
图2 CT试样的尺寸及其在挤压型材中的T、L取向,阴影区域示意PCBs形成的各向异性介观组织
(2)准静态试验显示,横向扩展时铝屑再生材料与铸锭基准材料具有相近的抗裂响应,沿PCBs扩展时则明显降低。各组载荷均随裂纹稳定扩展而平缓下降,未出现突降;cast-T、cast-L和chip-T的J-Δa曲线基本重合,chip-L在相同裂纹扩展量下的J值明显偏低。四组暂定JQ依次为91.4、85.0、86.7和35.0 kJ/m2,暂定KQ依次为84.7、81.7、82.5和52.4 MPa√m,chip-L的KQ比cast-T低38%。由于CT试样尺寸、裂纹前缘形状及有效裂纹扩展量未满足ASTM E1820的三项判据,上述数值只能作为暂定JQ和KQ,不能写作有效JIc和KIc(图3)。
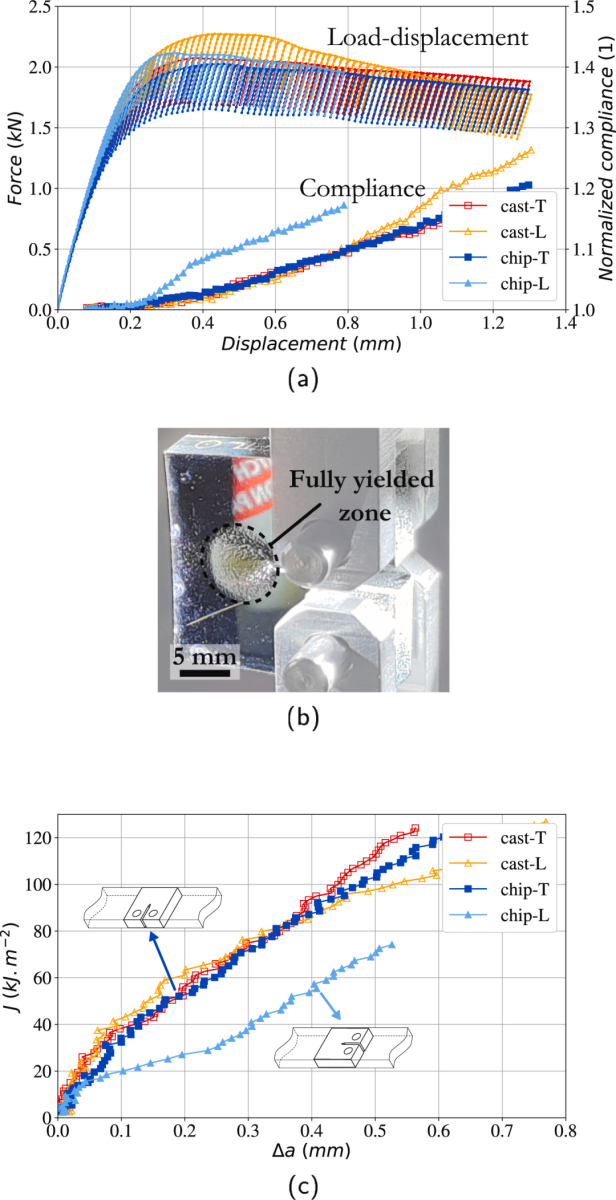
图3 (a)含部分卸载段的载荷-位移曲线及归一化柔度随位移的变化;(b)断裂试验中CT试样表面的完全屈服区;(c)能量释放率J随裂纹扩展量Δa的变化
(3)断口观察表明,四组试样均以韧性方式断裂,没有发生沿PCBs的脆性分层。cast-T与cast-L断口未见明显差异,cast-T和chip-T均呈现常见的穿晶、沿晶混合韧性断裂;chip-T仅出现少量沿PCBs的面外次生裂纹。chip-L断口则同时含有较大韧窝和沿挤压方向排列的细小韧窝带。结合能谱分析中细小韧窝带的氧、镁富集现象,作者认为PCBs处的氧化镁夹杂可能促进局部孔洞形核,使裂纹以跨铝屑和沿铝屑界面混合的韧性方式扩展,从而降低宏观抗裂能力(图4)。
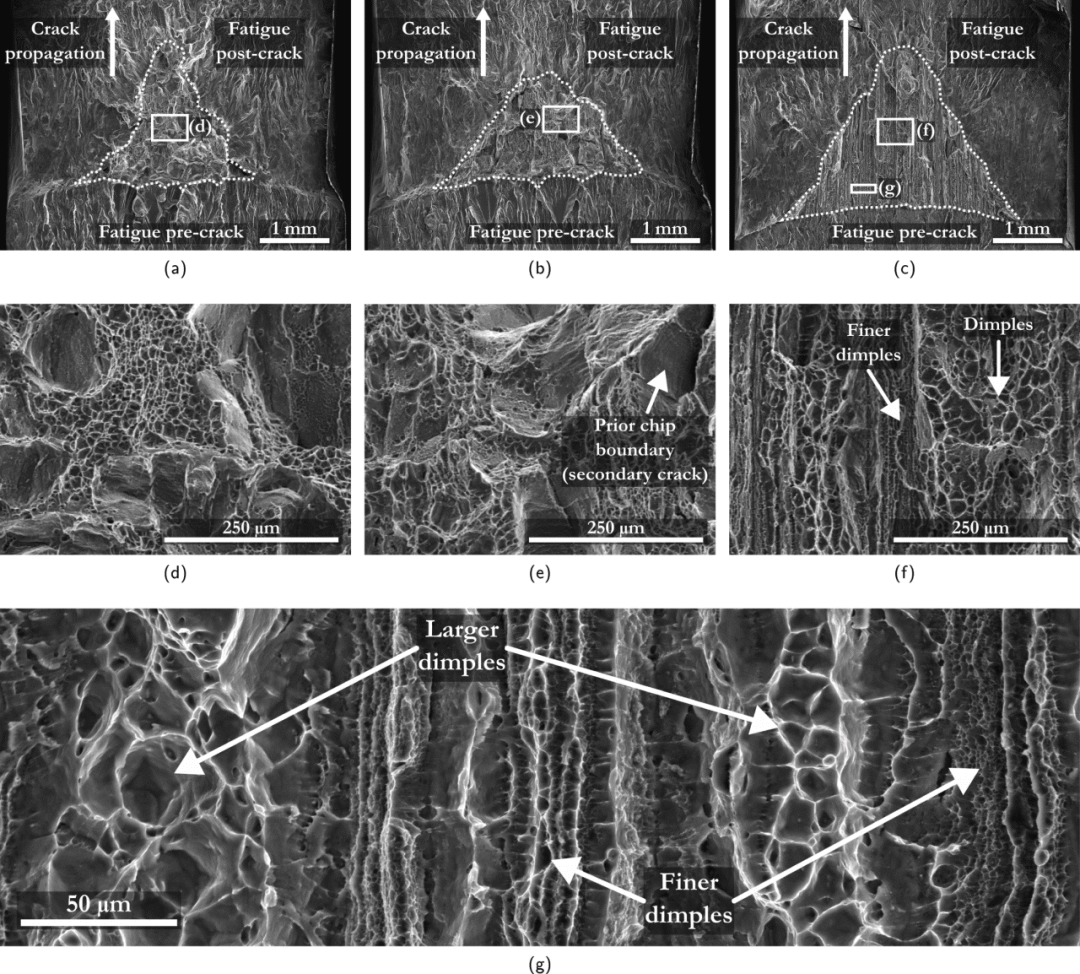
图4 (a)铸锭基准材料、(b)再生材料T取向和(c)再生材料L取向的准静态断口;(d)至(f)分别为(a)至(c)中区域的高倍形貌;(g)再生材料L取向断口中沿挤压方向排列的典型大小韧窝带,裂纹由下向上扩展
(4)疲劳裂纹扩展试验量化了相同的方向效应。在应力强度因子范围ΔK约7-17 MPa√m内,各组疲劳裂纹扩展速率约为2×10⁻⁷-2×10⁻⁸ m/cycle,并可用Paris定律拟合。cast-T与chip-T的扩展速率基本一致;较低ΔK下,cast-L约为cast-T的1.7倍,chip-L约为chip-T的2.7倍。随着ΔK升高,铸锭材料两个取向的差异逐渐缩小,而铝屑再生材料沿挤压方向仍表现出更快的裂纹扩展(图5)。
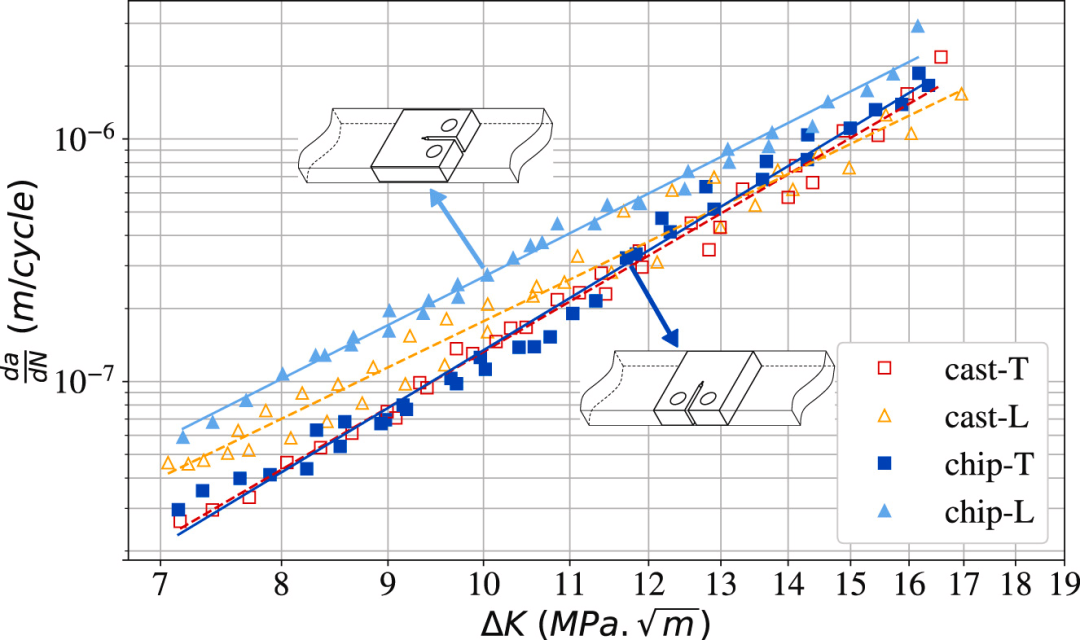
图5 cast-T、cast-L、chip-T和chip-L四组条件下疲劳裂纹扩展速率da/dN随应力强度因子范围ΔK的变化
疲劳断口进一步说明,chip-T与铸锭基准材料的形貌相近,未见清晰铝屑界面;chip-L断口沿裂纹扩展方向和挤压方向出现特征条带。氧、镁元素在这些条带内明显富集,局部还可见约1 μm孔洞及周围疲劳条带,但没有证据表明裂纹完全在PCBs内部传播或发生分层。作者据此提出,疲劳裂纹仍主要在韧性铝基体中扩展,PCBs处的氧化物夹杂可能局部促进孔洞形核并加快裂纹前进;具体微观机制仍需进一步验证(图6)。从结构完整性角度看,再生挤压构件的损伤容限和寿命评价应将裂纹方向作为关键变量,沿挤压方向是更不利的设计控制方向。
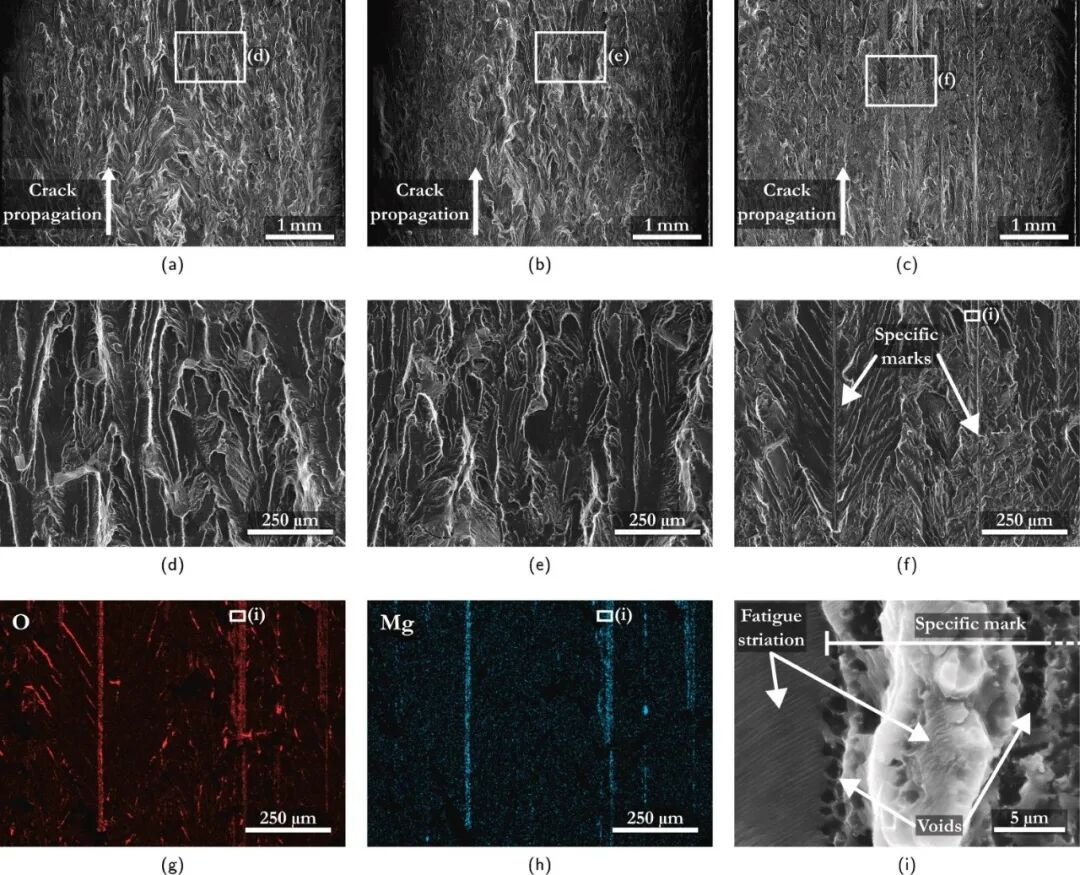
图6 (a)铸锭基准材料、(b)再生材料T取向和(c)再生材料L取向的疲劳断口;(d)至(f)分别为(a)至(c)中区域的高倍形貌;(g)和(h)分别为(f)所示区域的氧、镁元素分布;(i)再生材料L取向特征条带中的疲劳条带与微孔,裂纹由下向上扩展
致谢
原文通讯作者感谢多特蒙德工业大学成形技术与轻量化构件研究所(IUL)的Johannes Gebhard、A. Erman Tekkaya教授和Yannis P. Korkolis教授参与科学讨论,并感谢法国Pprime研究所Guillaume Benoit对力学试验提供建议。本文第一作者和通讯作者:Jason Perrin(Nantes Université, Ecole Centrale Nantes, CNRS)。
本期小编:刘昊东(整理)
董乃健 (校对)
程 航 (审核)
董乃健 (发布)
|